Artykuł sponsorowany
Od mieszanki lakieru do lamp UV — co decyduje o utwardzeniu na dużych arkuszach
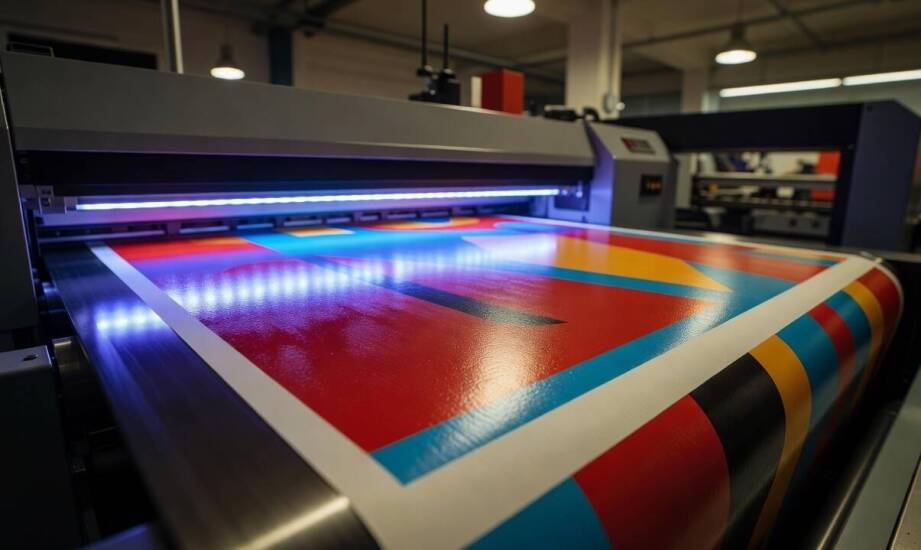
Zmiana parametrów naświetlania na dużym arkuszu B1 potrafi całkowicie przekształcić ostateczny efekt wizualny, nawet jeśli operator używa dokładnie tej samej mieszanki. Drukarnie często zmagają się z problemem nierównomiernego połysku lub nieoczekiwanego matowienia w różnych rejonach zadrukowanego formatu. Wystarczy minimalna korekta prędkości prowadzenia papieru w maszynie albo nieznaczny spadek wydajności świetlówek, by nałożona powłoka straciła swoje założone właściwości ochronne. Zrozumienie fizykochemicznych podstaw procesu fotoutwardzania pozwala precyzyjniej przewidzieć zachowanie polimerów i wyeliminować konieczność wznawiania produkcji z powodu defektów powierzchniowych.
Mechanizm fotoutwardzania i rola grubości warstwy
Promieniowanie ultrafioletowe uruchamia błyskawiczny proces sieciowania dzięki obecności w mieszance specjalnych fotoinicjatorów. Związki te absorbują energię świetlną w przedziale długości fali od 100 do 450 nm, po czym natychmiast generują wolne rodniki lub kationy. Aktywne cząsteczki inicjują gwałtowną reakcję polimeryzacji monomerów i oligomerów akrylowych. Płynna substancja rozlana równomiernie na arkuszu w ułamku sekundy przekształca się w twardą, gęsto usieciowaną powłokę o bardzo stabilnej strukturze. Profesjonalnie przeprowadzone lakierowanie uv opiera się na pełnej kontroli tej przemiany chemicznej na każdym centymetrze kwadratowym zadruku.
Grubość zaaplikowanej warstwy bezpośrednio determinuje głębokość, na jaką dociera światło. Zbyt obficie nałożony preparat zatrzymuje promieniowanie w najwyższych partiach, co prowadzi do niedostatecznego utwardzenia spodu i znacznie słabszej przyczepności do arkusza. Równie istotna pozostaje naturalna chłonność wykorzystanego papieru lub kartonu. Porowate podłoża wymuszają szybsze wsiąkanie preparatu przed wjazdem pod moduł świetlny, co wpływa na ostateczną gładkość warstwy wierzchniej. Znaczenie ma także skład chemiczny farb nałożonych wcześnie na maszynie offsetowej. Ciemne pigmenty o dużej gęstości optycznej potrafią pochłaniać część fal ultrafioletowych i skutecznie spowalniać proces wiązania polimerów tuż przy samym papierze.
Parametry lamp i kompatybilność z dalszą obróbką
Moc układu naświetlającego, precyzyjna odległość żarnika od płaszczyzny papieru oraz tempo pracy podajnika wyznaczają całkowitą dawkę energii docierającej do materiału. Zbyt duży dystans między palnikiem a arkuszem drastycznie obniża natężenie fal uderzających w ciekłą powłokę. Z kolei wyższa prędkość taśmy roboczej skraca czas ekspozycji, co bezpośrednio skutkuje niedostatecznym utwardzeniem polimeru na bocznych krawędziach dużego formatu. Nowoczesne parki maszynowe pracujące w standardzie B1 wykorzystują zaawansowane systemy o kontrolowanej irradiancji. Korygują one rozsył światła tak, by strumień energii pozostawał jednorodny na całej szerokości przelotu arkusza.
Spółka MEGALAK RZEPNIEWSKI z Marek koło Warszawy od 2003 roku opiera swoje realizacje na ścisłej kalibracji tych parametrów, obsługując liczne drukarnie z regionu. Kontrola naświetlania stanowi krytyczny punkt przy rozległych zleceniach produkcyjnych. Powtarzalność poziomu nabłyszczenia i twardości warstwy rzutuje na odbiór całego nakładu kalendarzy, ulotek czy wielkoformatowych opakowań.
Prawidłowo utwardzona warstwa chemiczna musi przetrwać obciążenia mechaniczne podczas kolejnych etapów introligatorskich. Odpowiednio usieciowana powłoka zachowuje niezbędną elastyczność w trakcie późniejszego bigowania i sztancowania grubszych kartonów. Silne naciski maszyn podczas zginania grzbietów, cięcia wykrojnikiem czy maszynowego klejenia pudełek nie mogą prowadzić do powstawania mikropęknięć. Jeśli naświetlanie przeprowadzono z niewłaściwą mocą, zbyt krucha warstwa zacznie się łuszczyć wzdłuż linii zgięcia. Idealny dobór receptury do profilu lamp gwarantuje powstanie elastycznego filmu ochronnego, który znosi późniejsze deformacje materiału.
Zapanowanie nad technologią wymaga rygorystycznego zdefiniowania grubości nakładanej powłoki, przeanalizowania stopnia wsiąkliwości podłoża oraz bezbłędnego ustawienia maszyn naświetlających. Ustalenie optymalnej odległości promienników i zgranie ich mocy z tempem transportu arkusza stabilizuje cały cykl technologiczny. Ścisłe przestrzeganie określonych ram czasowych i energetycznych ułatwia prognozowanie zachowania lakieru. Przemyślane zarządzanie procesem fizykochemicznym przekłada się na płynniejszą pracę introligatorni i trwale likwiduje ryzyko powstawania kosztownych braków jakościowych.
Kategorie artykułów
Polecane artykuły

Jak zapachowe zawieszki do auta mogą poprawić komfort podróży?

Jak często należy przeprowadzać legalizację technicznych butli?

Jakie są najważniejsze aspekty konserwacji systemów multisplit?
